


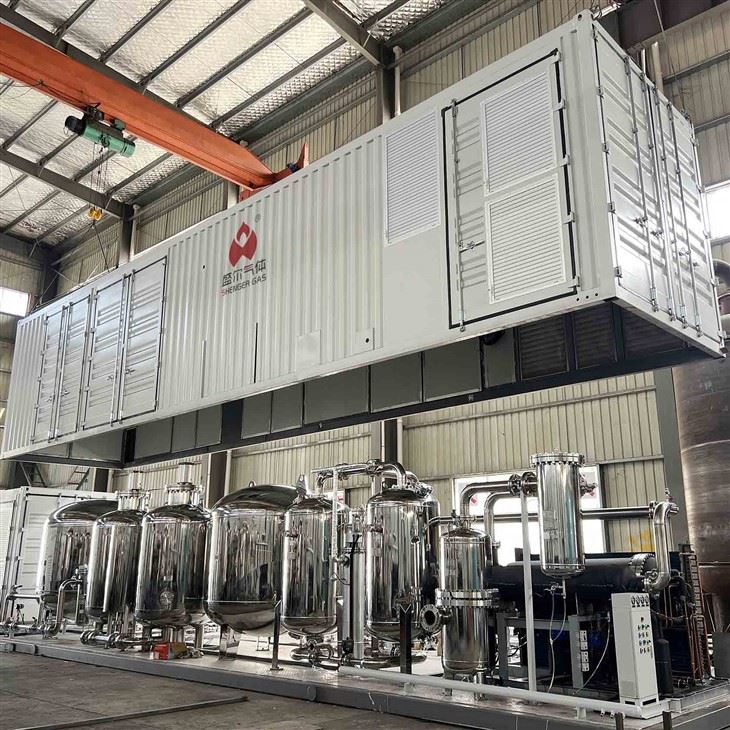
Système d'azote conteneurisé
Pour de nombreuses opérations industrielles, le recours à la livraison d’azote liquide ou à de grandes installations permanentes introduit des contraintes logistiques. Un système d'azote conteneurisé offre une alternative en emballant l'unité de production dans un conteneur d'expédition standard, permettant la mobilité et un déploiement rapide là où l'infrastructure fixe n'est pas disponible ou peu pratique.
Comment ça marche
Le système utilise soit une adsorption modulée en pression (PSA) avec des tamis moléculaires en carbone, soit une technologie de séparation par membrane. De l'air comprimé est introduit dans l'unité ; l'oxygène et d'autres gaz traces sont préférentiellement adsorbés ou imprégnés, laissant l'azote comme flux de produit. Le processus ne nécessite que de l'énergie électrique et une source d'air comprimé - aucun produit chimique consommable ni approvisionnement continu en réactifs n'est nécessaire.
Paramètres de performances (plages typiques)
| Paramètre | Gamme |
|---|---|
| Pureté de l'azote | 95% ~ 99.999% |
| Débit | 10 ~ 2000 Nm³/h |
| Point de rosée atmosphérique | -40 degrés ~ -70 degrés |
| Température ambiante de fonctionnement. | -20 degrés ~ +45 degrés |
La consommation d'énergie varie considérablement avec la pureté. À une pureté de 99,5 %, la consommation d'énergie est d'environ 0,18 à 0,25 kWh/Nm³ ; à 99,999%, il augmente en conséquence. Par rapport à l’azote liquide vaporisé, le coût énergétique global est généralement inférieur de 40 à 60 %, bien que les économies exactes dépendent du prix local de l’électricité et de l’azote liquide.
Spécifications techniques clés (référence : 100 Nm³/h à 99,9 % de pureté)
- Besoin en air d'entrée : 0,7 ~ 1,0 MPa, teneur en huile inférieure ou égale à 0,01 ppm
- Puissance installée : Inférieure ou égale à 22 kW (y compris compresseur d'air d'alimentation)
- Contrôle : fonctionnement automatique basé sur un automate-, avec connectivité à distance en option
- Niveau sonore : Inférieur ou égal à 75 dB(A) à 1 m
- Indice de protection : IP54, adapté au placement en extérieur
Où il est appliqué
Les cas d'utilisation courants incluent la purge de pipelines dans les usines pétrochimiques, l'inertage lors de la maintenance des pipelines de gaz naturel, la prévention des incendies dans les mines de charbon, l'emballage sous atmosphère modifiée pour les produits alimentaires, la protection contre les soudures dans les assemblages électroniques, le contrôle de l'oxygène dans le traitement pharmaceutique, la protection de l'atmosphère de traitement thermique et la couverture de gaz inerte des plates-formes offshore. Pour les sites dépourvus de gazoducs existants, un système d'azote conteneurisé élimine le besoin d'une préparation approfondie du site.-la livraison et le démarrage-peuvent souvent être effectués en quelques jours.
Une considération pratique : échange entre pureté et débit-Off
Un point souvent négligé lors des spécifications est qu’une pureté plus élevée réduit directement le débit de sortie pour une taille de système donnée. L'augmentation de la pureté de 98 % à 99,999 % peut réduire le débit utilisable d'environ 15 à 20 % sur le même skid. Par conséquent, spécifier la pureté minimale acceptable pour votre processus réel-plutôt que de choisir par défaut la pureté la plus élevée disponible-conduit souvent à de meilleures économies globales. Le système d'azote conteneurisé permet un ajustement sur site de la pureté et du débit dans une certaine fenêtre, offrant ainsi une flexibilité si les exigences du processus changent.
Facteurs d’intégration et d’installation du site
Avant le déploiement, tenez compte des points suivants :
- Fondation : une surface plane et portante-suffit ; aucun travail de fondation spécial n’est généralement requis.
- Utilitaires : assurez-vous que l'alimentation électrique sur-site correspond aux exigences de tension et de fréquence de l'unité. L'eau de refroidissement n'est pas nécessaire pour les modèles-refroidis par air.
- Accès : Prévoyez un espace suffisant autour du conteneur pour les changements de routine du filtre et l'entretien des vannes (généralement 1,5 à 2 m du côté service).
- Climat : Dans des environnements glacials, l'unité peut avoir besoin d'une isolation supplémentaire ou d'un chauffage de traçage pour empêcher la condensation de geler dans les conduites d'air de l'instrument.
Options de personnalisation pour correspondre aux conditions du site
Bien que des configurations standards existent, certaines conditions du site peuvent nécessiter des modifications :
- Taille du conteneur : 20 pieds ou 40 pieds standard, ou dimensions non-standard pour les espaces restreints
- Matériau de construction : acier au carbone revêtu, acier inoxydable ou finitions résistantes à la corrosion-pour les environnements côtiers ou chimiques
- Conformité aux zones dangereuses : classification Ex dⅡBT4 pour les installations de zone 1/zone 2
- Adaptation de la température : systèmes de chauffage supplémentaires pour les-climats inférieurs à zéro ou ventilation améliorée pour les régions tropicales
- Intégration de contrôle : protocoles d'interface (Modbus, Profibus ou signaux câblés) à relier au DCS ou SCADA de l'installation existante
Assistance et documentation
Lors de l'évaluation des fournisseurs, réfléchissez à la documentation technique et au-assistance après-vente inclus :
- Enregistrements de tests d'acceptation en usine (FAT) avec données de fonctionnement continu sur 72 heures
- Manuels d'utilisation et de maintenance avec des tableaux de dépannage clairs
- P&ID et dessins électriques tels que-construits
- Disponibilité de pièces de rechange consommables (filtres, joints, vannes) auprès des distributeurs locaux
- Capacité de diagnostic à distance pour l'enregistrement des défauts et les mises à jour logicielles
Tous les composants sous pression-doivent être certifiés conformes aux normes reconnues (par exemple, ASME Section VIII ou codes locaux équivalents). Le fournisseur doit également fournir des conseils sur l’enregistrement local des appareils sous pression si la réglementation l’exige.
Pour les opérateurs recherchant un équilibre entre dépenses d'investissement et flexibilité opérationnelle, le système d'azote conteneurisé résout plusieurs problèmes courants : il réduit la dépendance à l'égard des fournisseurs externes, minimise les pertes de produits pendant le transfert et peut être redéployé sur différents sites à mesure que les exigences du projet évoluent. Une spécification appropriée, fondée sur les exigences réelles en matière de pureté et de débit, garantit que le système offre des performances fiables sans ingénierie excessive ni coûts d'exploitation inutiles.


étiquette à chaud: système d'azote conteneurisé, fabricants de systèmes d'azote conteneurisés en Chine, fournisseurs, usine
Une paire de
Générateur d'azote à grande échelleVous pourriez aussi aimer



Envoyez demande